
 EN
Kaixin, o întreprindere de înaltă tehnologie specializată în cercetare și dezvoltare, producție și vânzare de supape de conducte din polimer.
Defecțiunea supapei cu bilă: cauze, semne de avertizare și remedieri practice
Un ghid de teren pentru inginerii fabricii, echipele de întreținere și cumpărătorii care trebuie să mențină în funcțiune conductele de fluid coroziv.
Majoritatea defecțiunilor supapelor cu bilă nu încep cu o ruptură dramatică. Încep cu o mică scurgere a scaunului, un mâner care se simte mai strâns decât luna trecută sau câteva picături în jurul tijei care sunt șterse și uitate. Până când supapa este blocată complet sau curge constant, deteriorarea este de obicei deja în suprafețele de etanșare, tijă sau conexiunile corpului.
Concluzie practică: defectarea supapei cu bilă este de obicei o problemă de uzură, contaminare sau instalare, nu un eveniment întâmplător. Dacă cunoașteți căile de defecțiuni comune și le verificați în timpul întreținerii planificate, puteți înlocui adesea o componentă ieftină în loc să pierdeți o linie de producție.
De ce Supape cu bilă Eșec: răspunsul scurt
O supapă cu bilă controlează debitul cu o bilă forată care se rotește împotriva a două locuri. Orice lucru care împiedică acea minge să se așeze curat sau care deteriorează tija și garniturile corpului, va cauza defecțiuni. În conductele industriale, cauzele dominante sunt:
- Uzura scaunului și a suprafeței mingii de la cicluri frecvente, medii abrazive sau operare uscată.
- Atacul chimic unde materialul supapei nu este compatibil cu fluidul de proces, temperatura sau concentrația.
- Contaminare cum ar fi scara de țeavă, zgura de sudură sau mediile cristalizate prinse între bilă și scaun.
- Deteriorări ale tulpinii și ale garniturii cauzate de nealiniere, strângere excesivă sau operare fără mânerul instalat corespunzător.
- Opriți scurgeri de conexiune de la lipsa etanșantului de filet, garniturile deteriorate sau ciclul termic.
O supapă cu bilă rareori eșuează, deoarece este o supapă cu bilă. Eșuează deoarece scaunului, tijei sau conexiunii i s-a cerut să se ocupe de ceva pentru care nu a fost specificat.
Pentru supapele din plastic și căptușite utilizate în servicii chimice, galvanizare și apă uzată, compatibilitatea materialelor și limitele de temperatură contează la fel de mult ca uzura mecanică. O supapă poate trece un test de presiune în prima zi și poate eșua în câteva luni dacă scaunul elastomer sau termoplastic se umflă într-un mediu greșit.
Moduri și simptome comune de defecțiune a supapei cu bilă
| Modul de eșec | Simptome tipice | Cauză rădăcină comună | Prima verificare |
|---|---|---|---|
| Scurgerea scaunului | Fluxul continuă atunci când supapa este închisă; picurare vizibilă din aval | Scaun din PTFE sau elastomer uzat, bilă zgâriată, resturi prinse | Izolați linia, ciclați supapa, inspectați mediul pentru solide |
| Scurgerea tijei | Umiditate sau picură în jurul tulpinii sau mânerului | Garnitură deteriorată, coroziune a tijei, sarcină laterală din alinierea greșită | Verificați alinierea mânerului și strângerea piuliței tijei |
| Operație rigidă sau blocată | Mânerul necesită o forță excesivă sau nu se va întoarce | Întărirea mediului, coroziune, etanșări umflate, lipsă de ciclu | Confirmați temperatura media și istoricul de operare recent |
| Opriți scurgerea conexiunii | Picurați la îmbinarea filetată, cu flanșă sau prin soclu | Lipsește etanșant, garnitură deteriorată, efort de dilatare termică | Inspectați îmbinarea pentru mișcare, fisuri sau extrudarea garniturii |
| Fractură corporală sau minge | Scurgere bruscă, corp crăpat, bucăți în linie | Lovitură de berbec, suprapresiune, material incompatibil, defect de fabricație | Examinați vârfurile de presiune și limitele de funcționare a sistemului |
Tabelul nu este un substitut pentru o investigație adecvată a defecțiunilor, dar ajută echipele de întreținere să stabilească prioritățile. O scurgere de tijă este de obicei mai puțin urgentă decât o fractură a corpului, dar ambele pot semnala o problemă de specificație care se va repeta la următoarea supapă.
Căi de scurgere: unde supapele cu bilă eșuează de fapt
Scurgerea supapei cu bilă are trei căi principale și fiecare indică o soluție diferită. Înțelegerea lor previne înlocuirea inutilă a supapelor.
Scurgerea scaunului
Aceasta este cea mai frecventă plângere. Mingea nu se mai etanșează pe scaun, așa că lichidul trece chiar și atunci când mânerul este la 90 de grade. Cauzele includ zgârieturi de la particule abrazive, umflarea chimică a materialului scaunului sau deformarea termică. La supapele din plastic, strângerea excesivă a conectorilor de capăt poate distorsiona zona scaunului și poate crea o cale de scurgere.
Scurgerea tijei
Fluidul se scurge în jurul tijei, deseori apărând ca o picurare la mâner sau un petic umed pe partea superioară a supapei. De obicei, provine de la uzura ambalajului, coroziunea tijei sau încărcarea laterală atunci când supapa este instalată pe o țeavă nealiniată. Operarea unei supape fără mânerul instalat poate deteriora, de asemenea, ansamblul tijei, deoarece mânerul ajută la menținerea alinierii.
Opriți scurgerea conexiunii
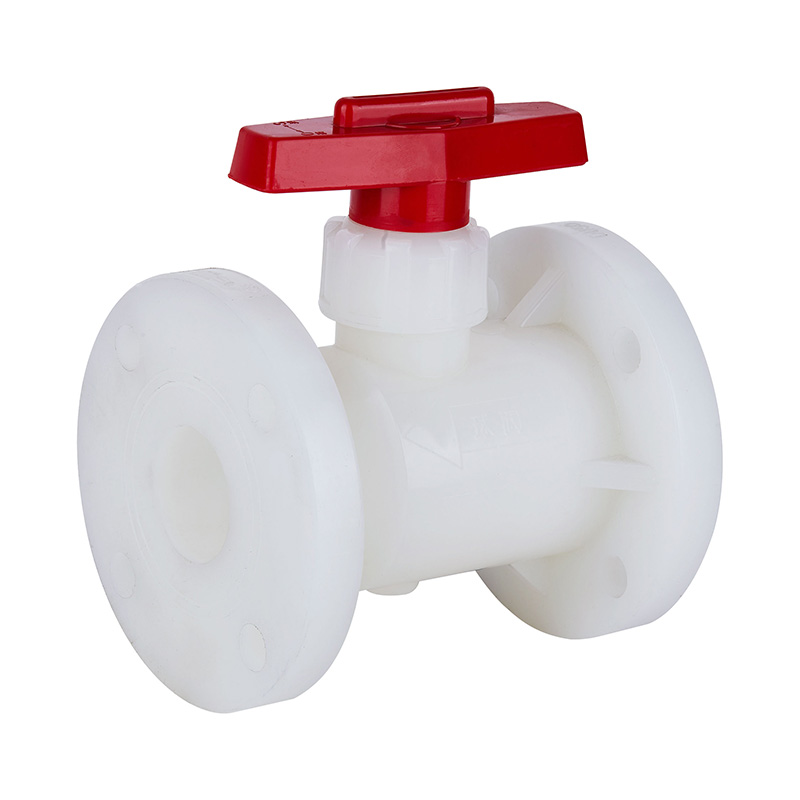
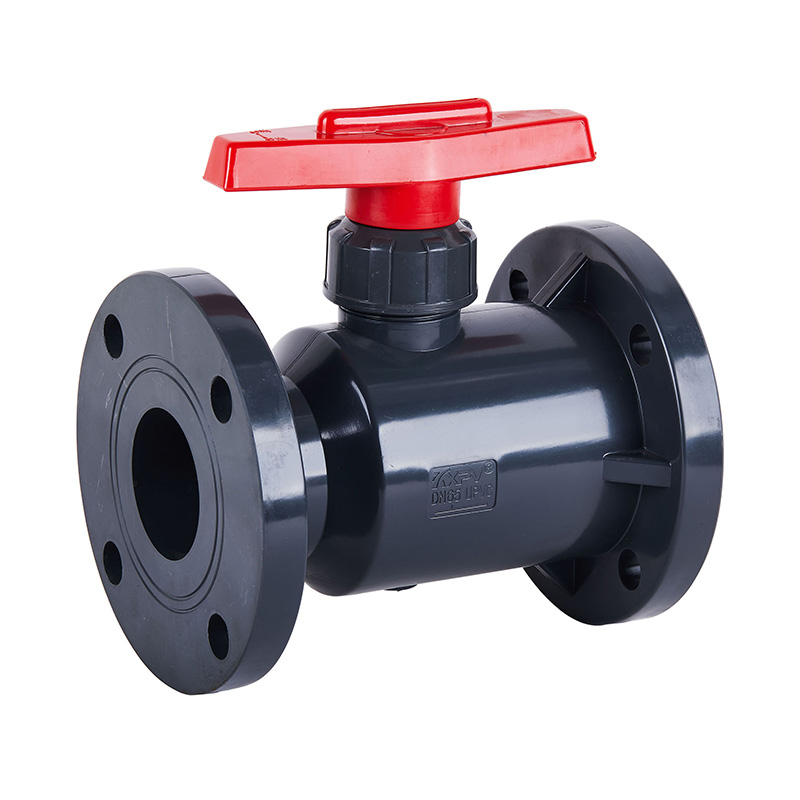
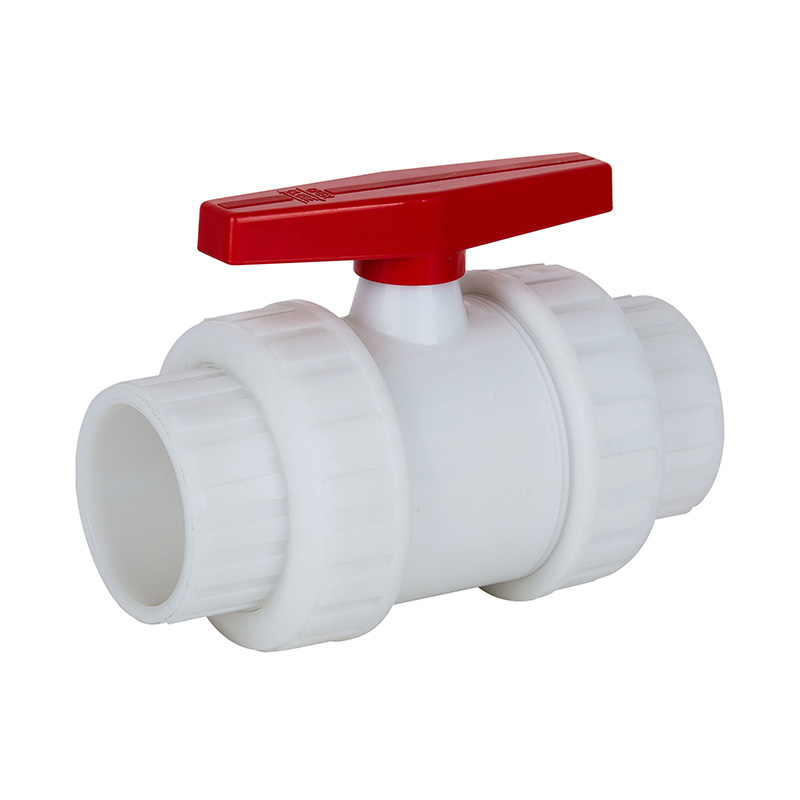
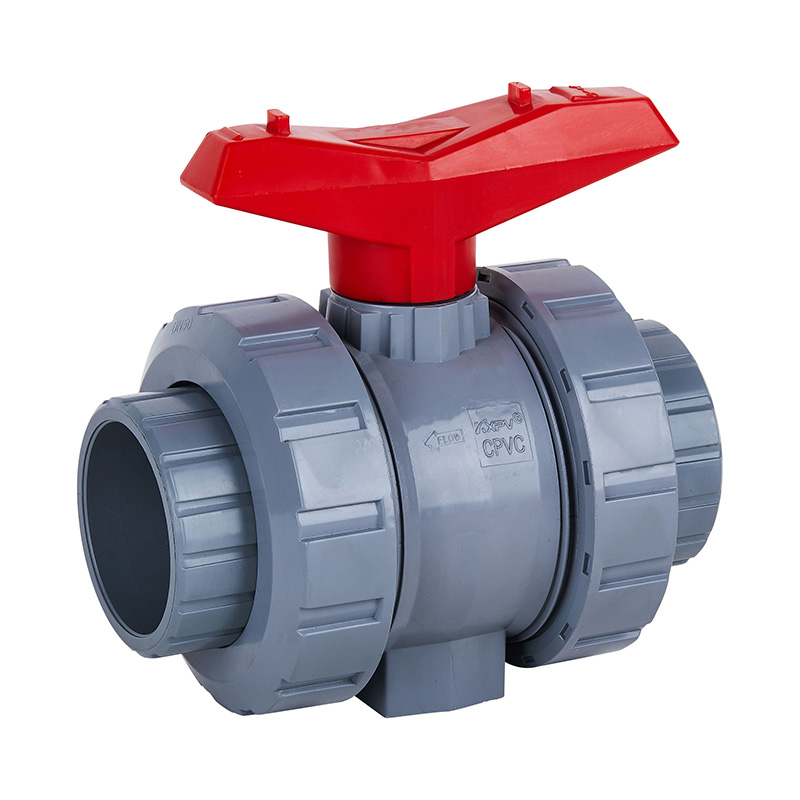
Capetele filetate, cu flanșă și mufa pot avea scurgeri dacă îmbinarea nu este etanșată corect. La capetele filetate, lipsa benzii sau a materialului de etanșare este o cauză frecventă. La capetele cu flanșe, strângerea neuniformă a șuruburilor sau o garnitură deteriorată va apărea ca o picurare pe flanșă. Ciclul termic poate slăbi îmbinările în timp, mai ales în cazul în care diferite materiale se extind la ritmuri diferite.
Greșeli de operare și instalare care scurtează durata de viață a supapei
Multe defecțiuni ale supapelor cu bilă sunt create înainte ca supapa să vadă vreodată fluidul de proces. Următoarele greșeli sunt frecvente în proiectele de conducte industriale și pot fi de obicei corectate în timpul revizuirii instalării.
- Utilizarea supapei ca dispozitiv de reglare. Supapele cu bilă sunt proiectate pentru funcționare de tip on-off. Funcționarea parțial deschisă expune scaunul la eroziune la viteză mare.
- Ignorând compatibilitatea media. O supapă clasificată pentru serviciul de apă se poate defecta rapid în acid concentrat, solvent sau caustic fierbinte.
- Strângerea excesivă a conexiunilor filetate. Acest lucru sparge corpurile de plastic și deformează scaunele, creând scurgeri care apar imediat după punerea în funcțiune.
- Lăsând resturi de conducte în linie. Zgura de sudură, nisipul și scara zgârie mingea și se încadrează în scaun.
- Eșecul de a ciclă supapa. Supapele care stau într-o singură poziție ani de zile se pot bloca din cauza întăririi sau coroziunii.
Avertisment: Nu acționați o supapă cu bilă fără mânerul instalat. Mânerul ajută la menținerea tijei aliniate și previne deteriorarea ansamblului tijei. Dacă mânerul lipsește, înlocuiți-l înainte de a comuta supapa.
Compatibilitate cu materialele și mediile: acolo unde valvele bune eșuează
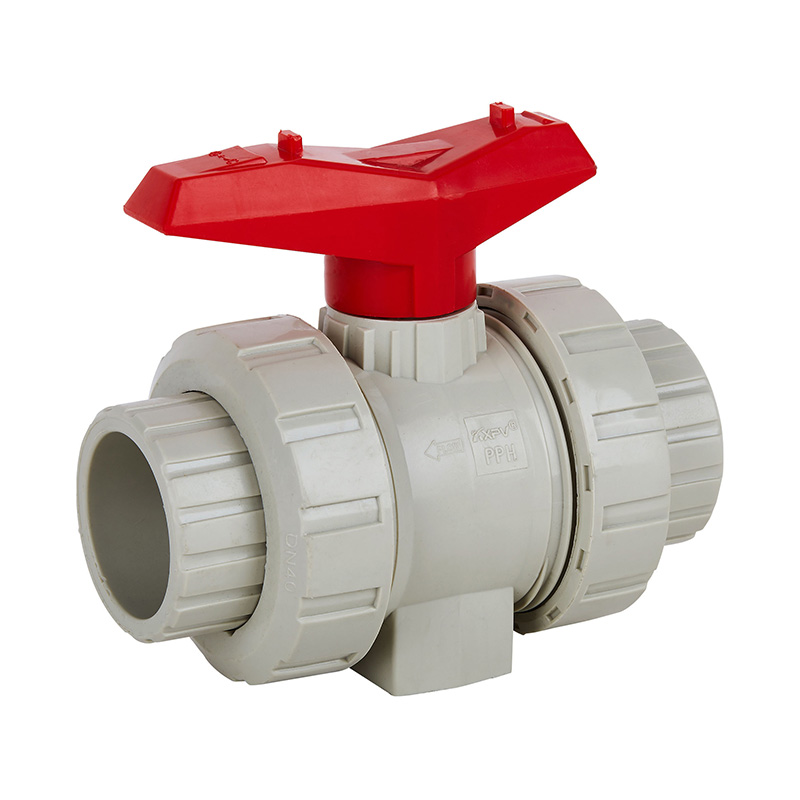
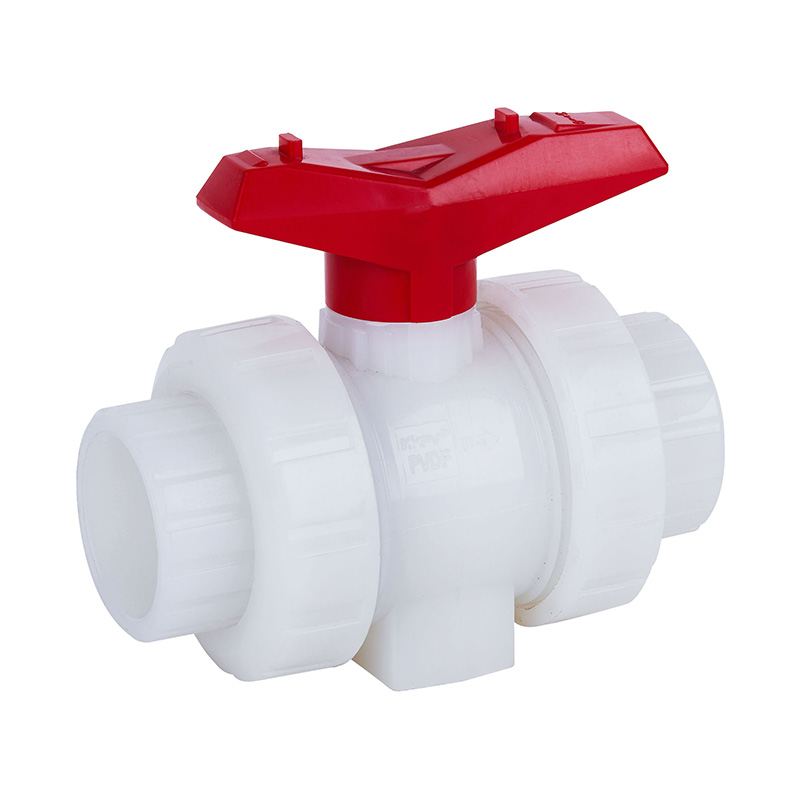
În cazul utilizării corozive, corpul supapei poate supraviețui în timp ce scaunul, garnitura sau tija se defectează. De aceea, selecția materialului trebuie să ia în considerare fiecare componentă umedă, nu doar corpul. Materialele nemetalice obișnuite includ PVC-U, PVC-C, PVDF, PPH și FRPP. Fiecare are limite de temperatură și rezistență chimică diferite.
De exemplu, PVC-U este economic pentru multe linii acide și caustice la temperaturi moderate, dar se poate înmuia sau se poate crapa sub anumiți solvenți și temperaturi mai ridicate. PVDF oferă o rezistență chimică mai largă și o capacitate mai mare de temperatură, dar costă mai mult și necesită practici de instalare diferite. PPH și FRPP sunt adesea alese pentru drenaj, ape uzate și fluxuri chimice mixte unde costul și rezistența chimică trebuie echilibrate.
Info: Confirmați întotdeauna temperatura maximă continuă, concentrația și presiunea înainte de a specifica o supapă cu bilă din plastic. O supapă care funcționează bine într-o soluție acidă 20% la 20°C poate eșua rapid în aceeași soluție la 60°C.
Inspecție și depanare: o secvență practică
Când o supapă cu bilă se defectează, evitați înlocuirea imediată. O scurtă inspecție poate dezvălui dacă problema este supapa, instalația sau procesul. Utilizați această secvență:
- Inspectați exteriorul. Căutați umezeală sau picături în jurul tijei, corpului și conexiunilor de la capăt. Identificați calea exactă de scurgere.
- Examinați istoricul de funcționare. Verificați cât de des se ciclează supapa și dacă este utilizată pentru reglare.
- Confirmați condițiile media. Verificați temperatura, concentrația și prezența solidelor sau a particulelor în suspensie.
- Izolați și ciclați supapa. Cu linia izolată în siguranță, rotiți mânerul pe toată gama sa. Observați rigiditatea sau șlefuirea.
- Verificați instalarea. Căutați nealinierea țevii, conexiunile prea strânse și lipsa de etanșare a filetului sau garnituri.
- Decideți să reparați sau să înlocuiți. Dacă corpul este crăpat sau mingea este zgâriată adânc, înlocuirea este de obicei mai fiabilă decât repararea.
Succes: O supapă care este dimensionată, instalată și ciclată corect după un program planificat va rezista adesea mai mult decât conductele din jurul acesteia. Cheia este să prindeți uzura scaunului și a tijei înainte ca aceasta să devină o scurgere de proces.
Pericol: Nu slăbiți și nu îndepărtați niciodată corpul supapei, tija sau conexiunea de capăt în timp ce conducta este sub presiune. Mediile chimice pot provoca vătămări grave. Întotdeauna izolați, depresurizați și scurgeți mai întâi conducta.
Note de prevenire și specificații pentru conducte industriale
Prevenirea defecțiunii supapei cu bilă începe cu specificația. Pentru proiecte chimice, de galvanizare și de mediu, supapa trebuie să se potrivească cu materialul conductei, cu standardul utilizat de proiect și cu condițiile reale de funcționare. Standardele comune includ GB, ANSI/ASTM și JIS. Gama de dimensiuni pentru supapele industriale din plastic variază adesea de la DN15 până la DN300 pentru supapele automate, în timp ce supapele fluture manuale pot ajunge la DN1000, iar sistemele de țevi pot ajunge la DN800 în proiecte personalizate mai mari.
Când cumpărați, solicitați materialele umede, scaunul și materialul de ambalare, evaluarea presiune-temperatura și standardul la care este fabricat supapa. Dacă supapa este automată, confirmați tipul actuatorului, electric sau pneumatic, și poziția de siguranță. Pentru servicii corozive, o supapă cu costuri mai mici care se defectează în șase luni este mai scumpă decât o supapă specificată în mod corespunzător, care durează ani de zile.
În cele din urmă, tratați defectarea supapei cu bilă ca un semnal de întreținere, nu doar o înlocuire a pieselor. Fiecare eșec vă spune ceva despre proces, instalare sau specificație. Înregistrați modul de defecțiune, condițiile suportului și durata de viață. Acea înregistrare este cel mai util instrument pentru a alege o supapă mai bună data viitoare.
 Sediu: No. 539 Bohai Road, Beilun District, Ningbo City, Zhejiang Province, P.R. China

 +86-18067123177